| 随时恭候商谈变压器、线圈、空芯线圈等产品相关事宜。 |  |
|
 |
 |
 |
|


 |

使用空心线圈出现引线虚焊如何解决?
空心线圈引线是漆包铜线,虚焊核心两类根源:
①引线剥漆不干净,残留漆膜阻隔焊锡浸润;
②引线铜丝受损、氧化、热容量不匹配;另外焊接参数、治具、锡材也会导致。
一、先区分虚焊类型,快速定位根因
1. 焊锡包裹引线,但铜丝不吃锡(常见) → 剥漆残留漆膜
2. 局部上锡,内部几根铜丝没沾锡 → 剥漆时铜丝被刮断 / 半断,表面看着完好
3. 焊点发黑、锡渣多,锡球不浸润 → 铜丝氧化、助焊剂失效、温度不对
4. 焊点容易从根部脱落 → 引线根部应力过大,焊接后出现微裂纹
二、源头:剥漆工序改善(空心线圈虚焊头号来源)
空心线圈引线剥漆两种方式:刀片刮漆 / 激光剥漆
1. 刀片刮漆(便宜但风险高)
- 问题:容易刮伤铜丝,漆膜残留;刮多了铜丝半断,后期拉力失效;刮少了漆膜没除干净。
✅改善:
- 调整刀片切入深度,只切掉漆膜,不切削铜线;
- 剥漆后目视 + 放大镜检查:剥漆区域铜色光亮,无黑色漆膜残点;
- 定期更换磨损刀片,刀片钝会拉扯漆膜,残留。
2. 激光剥漆(精密空心线圈推荐)
✅优点:非接触,不伤铜丝;剥漆均匀,一致性好。
- 注意:激光参数不能过大,防止铜丝高温氧化。
3. 剥漆后尽快上锡,不要长时间放置;裸露铜丝氧化,会造成难上锡。如果存放时间长,需要重新用助焊剂清洁。
检验要点:剥漆区域必须全部露出光亮铜金属,有任何小黑点就是漆膜残留,直接判定不良。
三、焊接工艺参数优化(手工焊 / 自动焊锡机通用)
1. 温度控制
- 烙铁头:一般 320~380℃;温度太低,锡流动性差,浸润不足;温度过高,助焊剂快速挥发,铜丝氧化变脆。
- 空心线圈引线细,热容量小,焊接时间控制在 0.5~1.5s,长时间高温会:铜丝氧化、自粘线圈受热软化散圈。
2. 助焊剂选型
优先低残留活性助焊剂;不能只用纯锡丝不带助焊剂。助焊剂作用:破除铜表面氧化膜,帮助锡浸润。
⚠️助焊剂不要过量,残留后期可能腐蚀引线。
3. 焊锡丝:选用含锡量稳定的锡丝(Sn63Pb37 或者无铅 SAC0307),锡丝杂质高会造成浸润差。
四、治具与结构改善,减少应力虚焊
1. 定位治具:焊接时固定线圈本体,不要拉扯引线;引线受力状态下焊接,冷却收缩会产生微裂纹。
2. 引线根部预留缓冲弧度:不要直角硬折;直角弯折位置容易应力集中,振动后焊点开裂。
3. 焊点位置:远离线圈本体,防止焊接热量传导至线圈,导致自粘漆软化、线圈变形。
五、物料与环境管控
1. 漆包线:来料确认漆膜材质;自粘漆包线的自粘层不能延伸到剥漆区域,自粘漆会阻碍焊锡。
2. 环境:车间湿度太高,铜丝容易氧化;粉尘沾在剥漆铜丝表面,也会造成不上锡。
3. 烙铁头保养:烙铁头氧化发黑要及时打磨上锡;发黑烙铁导热差,浸润不良。
六、品质检验方案(拦截虚焊)
1. 首件必做:剥漆 + 焊接完成后,做引线拉力测试(按规格拉力,保持数秒),不能只看外观。外观良好不代表没有虚焊。
2. 巡检:每 30 分钟抽检,放大镜检查焊点浸润状态;合格焊点:锡层均匀包裹铜丝,形成光亮的润湿角,无缩锡、无针孔。
3. 电气抽检:LCR 测试电感与 DCR,虚焊会出现 DCR 波动、跳变。
4. 可靠性验证(批次确认):振动测试、高低温循环测试,排查隐性虚焊。
。
①引线剥漆不干净,残留漆膜阻隔焊锡浸润;
②引线铜丝受损、氧化、热容量不匹配;另外焊接参数、治具、锡材也会导致。
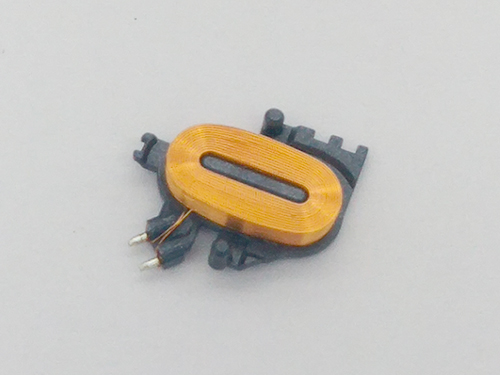
现象:焊点看着有锡,但拉力测试一拉就掉;电阻不稳定,时通时断;振动后开路。
一、先区分虚焊类型,快速定位根因
1. 焊锡包裹引线,但铜丝不吃锡(常见) → 剥漆残留漆膜
2. 局部上锡,内部几根铜丝没沾锡 → 剥漆时铜丝被刮断 / 半断,表面看着完好
3. 焊点发黑、锡渣多,锡球不浸润 → 铜丝氧化、助焊剂失效、温度不对
4. 焊点容易从根部脱落 → 引线根部应力过大,焊接后出现微裂纹
二、源头:剥漆工序改善(空心线圈虚焊头号来源)
空心线圈引线剥漆两种方式:刀片刮漆 / 激光剥漆
1. 刀片刮漆(便宜但风险高)
- 问题:容易刮伤铜丝,漆膜残留;刮多了铜丝半断,后期拉力失效;刮少了漆膜没除干净。
✅改善:
- 调整刀片切入深度,只切掉漆膜,不切削铜线;
- 剥漆后目视 + 放大镜检查:剥漆区域铜色光亮,无黑色漆膜残点;
- 定期更换磨损刀片,刀片钝会拉扯漆膜,残留。
2. 激光剥漆(精密空心线圈推荐)
✅优点:非接触,不伤铜丝;剥漆均匀,一致性好。
- 注意:激光参数不能过大,防止铜丝高温氧化。
3. 剥漆后尽快上锡,不要长时间放置;裸露铜丝氧化,会造成难上锡。如果存放时间长,需要重新用助焊剂清洁。
检验要点:剥漆区域必须全部露出光亮铜金属,有任何小黑点就是漆膜残留,直接判定不良。
三、焊接工艺参数优化(手工焊 / 自动焊锡机通用)
1. 温度控制
- 烙铁头:一般 320~380℃;温度太低,锡流动性差,浸润不足;温度过高,助焊剂快速挥发,铜丝氧化变脆。
- 空心线圈引线细,热容量小,焊接时间控制在 0.5~1.5s,长时间高温会:铜丝氧化、自粘线圈受热软化散圈。
2. 助焊剂选型
优先低残留活性助焊剂;不能只用纯锡丝不带助焊剂。助焊剂作用:破除铜表面氧化膜,帮助锡浸润。
⚠️助焊剂不要过量,残留后期可能腐蚀引线。
3. 焊锡丝:选用含锡量稳定的锡丝(Sn63Pb37 或者无铅 SAC0307),锡丝杂质高会造成浸润差。
四、治具与结构改善,减少应力虚焊
1. 定位治具:焊接时固定线圈本体,不要拉扯引线;引线受力状态下焊接,冷却收缩会产生微裂纹。
2. 引线根部预留缓冲弧度:不要直角硬折;直角弯折位置容易应力集中,振动后焊点开裂。
3. 焊点位置:远离线圈本体,防止焊接热量传导至线圈,导致自粘漆软化、线圈变形。
五、物料与环境管控
1. 漆包线:来料确认漆膜材质;自粘漆包线的自粘层不能延伸到剥漆区域,自粘漆会阻碍焊锡。
2. 环境:车间湿度太高,铜丝容易氧化;粉尘沾在剥漆铜丝表面,也会造成不上锡。
3. 烙铁头保养:烙铁头氧化发黑要及时打磨上锡;发黑烙铁导热差,浸润不良。
六、品质检验方案(拦截虚焊)
1. 首件必做:剥漆 + 焊接完成后,做引线拉力测试(按规格拉力,保持数秒),不能只看外观。外观良好不代表没有虚焊。
2. 巡检:每 30 分钟抽检,放大镜检查焊点浸润状态;合格焊点:锡层均匀包裹铜丝,形成光亮的润湿角,无缩锡、无针孔。
3. 电气抽检:LCR 测试电感与 DCR,虚焊会出现 DCR 波动、跳变。
4. 可靠性验证(批次确认):振动测试、高低温循环测试,排查隐性虚焊。
。